

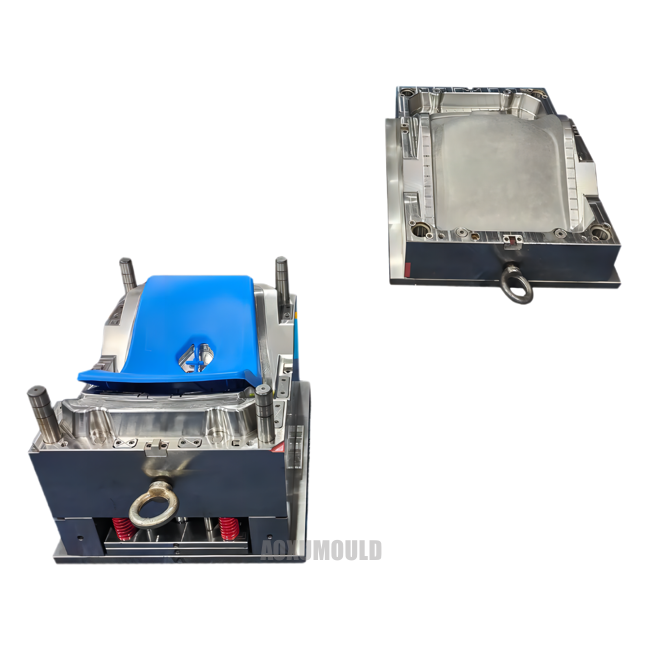
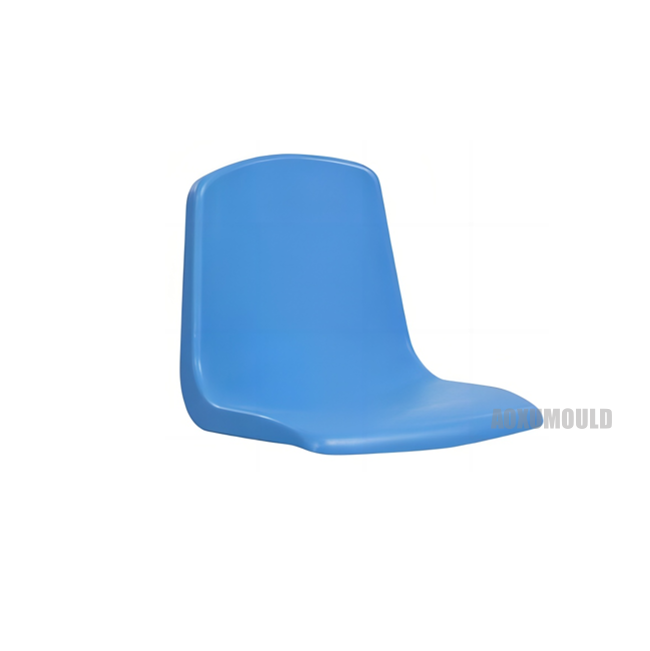
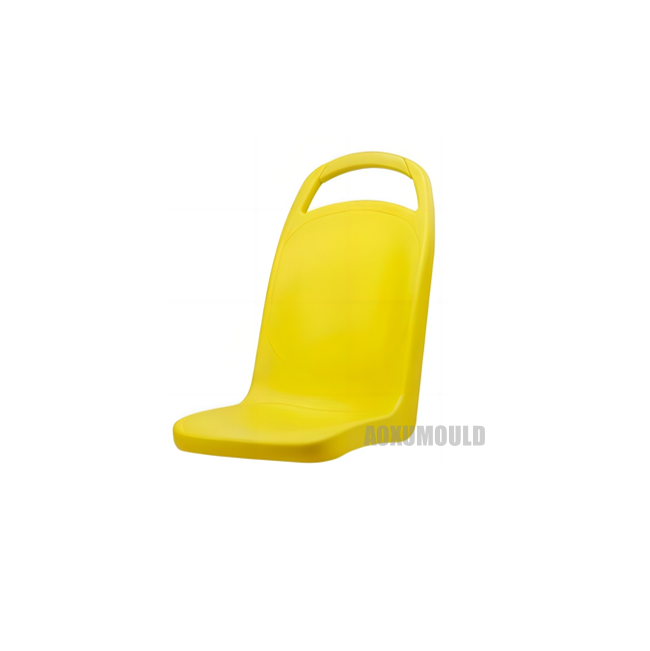
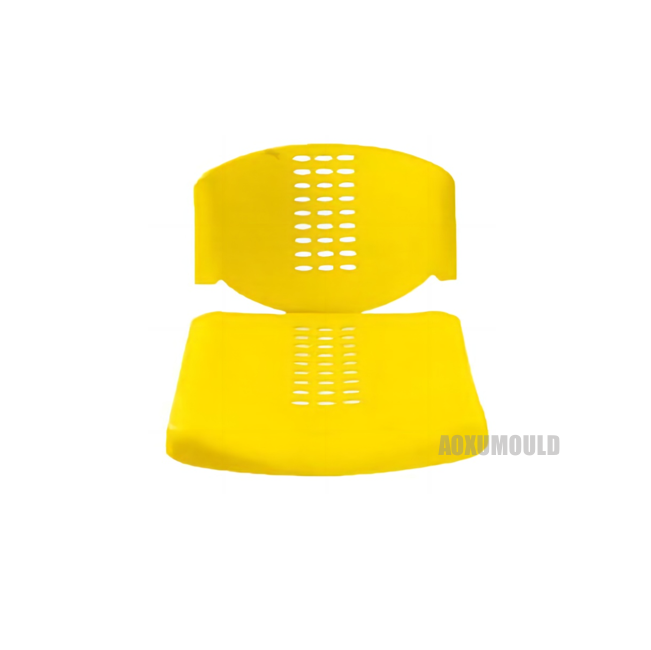
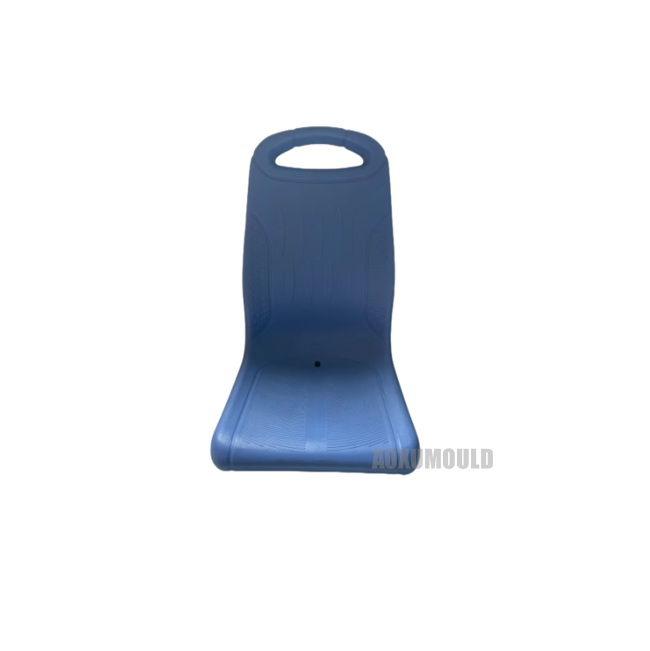
Spesifikasi acuan
|
Nama acuan |
Acuan kerusi bas plastik |
|
Bahan produk |
Plastik, ms |
|
Saiz produk |
410x330x410mm |
| Berat produk |
2.5kg |
|
Bahan acuan untuk rongga &. Teras |
P20, 718 |
| Asas acuan | C45 |
|
Nos rongga |
1 rongga |
|
Sistem suntikan |
Pelari sejuk |
|
Mesin suntikan yang sesuai |
550T |
|
Saiz acuan |
630x510x630mm |
|
Acuan seumur hidup |
Lebih daripada 300, 000 pcs |
|
Masa penghantaran |
45 hari |
KenapaDo PlasticBas smakanNeedTo Be AddedWithFlumpuhREtardants?

Pertama sekali, menambah retardan api ke kerusi bas plastik dapat mengurangkan kebarangkalian kebakaran. Tempat duduk bas cenderung untuk dihubungi dengan barang -barang lain semasa penggunaan harian. Setelah terdedah kepada suhu tinggi atau api terbuka, mereka dapat dengan mudah menyebabkan kemalangan kebakaran. Tempat duduk plastik yang telah menjalani rawatan api-retardan secara berkesan dapat melambatkan penyebaran api, memberikan penumpang dan kenderaan lebih banyak masa melarikan diri dan mengurangkan kerugian yang disebabkan oleh kemalangan kebakaran.
Kedua, menambah retardan api dapat mengurangkan gas berbahaya yang dikeluarkan semasa kebakaran. Sesetengah kerusi plastik biasa akan melepaskan sejumlah besar gas toksik apabila terbakar, menyebabkan kemudaratan yang serius kepada kesihatan manusia. Kerusi yang telah menjalani rawatan api-api melepaskan sejumlah besar gas berbahaya semasa kebakaran, meminimumkan kesan terhadap kesihatan penumpang dan memastikan keselamatan mereka.
Di samping itu, menambah retardan api juga boleh memanjangkan hayat perkhidmatan kerusi plastik. Tempat duduk plastik yang telah menjalani rawatan retardan api tidak terdedah kepada penangkapan api akibat haba, yang dapat mengurangkan kerosakan tempat duduk yang disebabkan oleh kebakaran. Ini bukan sahaja menjimatkan kos penggantian kerusi, tetapi juga mengurangkan kekerapan penyelenggaraan tempat duduk, memanjangkan hayat perkhidmatan bas, dan meningkatkan keselamatan dan ekonomi bas.
Reka bentuk untuk produk &. Acuan

ApaAReTDiaCommonEjectionMechanisms ofPlasticAcuan?
Dalam proses reka bentuk dan pembuatan acuan plastik, mekanisme lonjakan adalah bahagian yang sangat penting, yang secara langsung mempengaruhi kualiti pencetakan dan kecekapan pengeluaran produk. Mekanisme pelepasan umum acuan plastik adalah seperti berikut:
Mekanisme lekukan musim bunga mekanikal: Ia menggunakan daya elastik musim bunga mekanikal untuk menolak bahagian yang terbentuk. Operasi ini mudah dan sesuai untuk beberapa acuan produk plastik mudah.
2. Mekanisme lonjakan pneumatik: Ia menggunakan tekanan udara silinder pneumatik untuk menolak batang lonjakan keluar dari bahagian yang terbentuk. Ia mempunyai kelajuan tinggi dan ketepatan yang tinggi, dan sesuai untuk acuan produk plastik kecil dan sederhana.
3. Mekanisme pelepasan hidraulik: Ia menggunakan tekanan minyak hidraulik untuk menolak bahagian yang terbentuk. Ia mempunyai tujahan yang besar dan kestabilan yang baik, dan sesuai untuk acuan plastik besar dan kompleks.
4. Mekanisme Pelepasan Magnetik: Ia menggunakan daya magnet untuk menolak bahagian yang terbentuk daripada acuan tanpa memerlukan tenaga luaran, mudah dikendalikan, dan sesuai untuk acuan beberapa produk plastik berbentuk khas.
5. Mekanisme pelepasan berbentuk arka: Dengan mengadopsi undang-undang gerakan melengkung dan mereka bentuk mekanisme lonjakan berbentuk arka berdasarkan bentuk tertentu acuan, kesan pelepasan yang lebih tepat dapat dicapai.
ApaAReTDiaSurfaceTreatmentMetodFatau bas plastikSmakanMould

Pengisaran dan penggilap:Pengisaran dan penggilap adalah kaedah rawatan permukaan biasa. Melalui pengisaran dan penggilap, permukaan acuan boleh dibuat lebih lancar, meningkatkan kebosanan permukaan dan kelancaran, mengurangkan pengoksidaan, kakisan dan haus, dan memperluaskan hayat perkhidmatan acuan.
Penyaduran kromium:Penyaduran kromium adalah kaedah rawatan permukaan yang biasa digunakan. Ia membentuk lapisan kromium pepejal pada permukaan acuan melalui elektroplating, meningkatkan kekerasan dan ketahanan kakisan permukaan acuan, menjadikannya lebih cerah dan lebih padat, dan menghalang permukaan acuan daripada teroksida, berkarat dan dipakai.
Rawatan Haba:Rawatan haba adalah kaedah rawatan permukaan yang biasa digunakan. Melalui proses pemanasan dan penyejukan, ia mengubah sifat fizikal dan kimia permukaan acuan, meningkatkan kekerasan dan rintangan haus, dan memperluaskan hayat perkhidmatan acuan.
Lapisan:Lapisan adalah kaedah rawatan permukaan biasa. Dengan menggunakan salutan pelindung pada permukaan acuan, rintangan haus dan rintangan kakisan acuan dapat dipertingkatkan, dan hayat perkhidmatan acuan dapat dipanjangkan.
Rawatan Nitriding:Rawatan Nitriding adalah teknologi rawatan permukaan pepejal suhu tinggi. Dengan menambah atom nitrogen ke permukaan acuan, lapisan nitrida keras dapat dibentuk, yang meningkatkan kekerasan dan memakai rintangan permukaan acuan dan memanjangkan hayat perkhidmatan acuan.
ApaIssuesShouldBe NOtedWHenShippingPlasticBkitaTempat duduk Acuan?
Kelembapan-bukti dan kejutan-bukti:Acuan plastik perlu menjalani rawatan kelembapan dan rawatan kejutan semasa pengangkutan untuk mencegah kualiti acuan daripada terjejas oleh kegelisahan dan kelembapan semasa pengangkutan.
Bahan Pembungkusan:Gunakan bahan pembungkusan yang sesuai untuk melindungi acuan, seperti plastik buih, peti kayu, dan lain -lain. Pembungkusan harus utuh untuk mencegah kebocoran air atau faktor lain daripada mempengaruhi acuan. Sementara itu, pembungkusan harus ditandakan dengan arahan seperti rapuh dan mengendalikan dengan berhati -hati.
Langkah Tetap:Selepas pemuatan selesai, ia perlu diperbaiki untuk mengelakkan gelongsor ketika menghadapi bahagian bergelombang. Ini boleh menyebabkan calar di dalam petak kenderaan, dan acuan plastik boleh berubah bentuk atau rosak. Ini akan menjejaskan kualiti produk semasa pengeluaran, mengakibatkan ketegasan yang tidak mencukupi dan penggantian yang kerap. Ini telah membawa banyak masalah kepada parti pembinaan, dan ia juga akan menjejaskan perjalanan normal orang apabila diganti, jadi perlu diperhatikan.
Rawatan anti-rust:Sapukan agen anti-rust ke permukaan acuan yang dibersihkan untuk mengelakkannya daripada berkarat semasa pengangkutan. Letakkan acuan yang disalut dengan agen anti-rust ke dalam kotak pembungkusan kering untuk mengelakkan kelembapan daripada merosakkan acuan.
Peranti Keselamatan:Letakkan bahan penyerap kejutan seperti bungkus gelembung dan buih dalam kotak pembungkusan untuk mengurangkan getaran dan memberi kesan kepada acuan yang diterima semasa pengangkutan. Pad atau jalur anti-slip harus ditetapkan di bahagian bawah kotak pembungkusan untuk mengelakkan acuan dari gelongsor atau mencondongkan semasa pengangkutan. Label amaran keselamatan melekat seperti "rapuh" dan "mengendalikan dengan penjagaan" pada kotak pembungkusan untuk mengingatkan penggerak untuk memberi perhatian kepada keselamatan.
Dokumen Lengkap:Lukisan produk acuan, lukisan struktur, lukisan sistem penyejukan dan pemanasan, lukisan pelari panas, butiran alat ganti dan pembekal bahan acuan, manual pengguna, laporan situasi ujian acuan, sijil pemeriksaan kilang kesesuaian, dan dokumen elektronik harus lengkap
Pakej &. Penghantaran

Komponen acuan
Acuan keluli

Sistem pelari panas

Bahagian standard

Maklum balas pelanggan

Soalan Lazim
>1. Apakah acuan kerusi bas plastik?
Ia adalah alat yang digunakan untuk menghasilkan bahagian plastik dengan menyuntik plastik ke dalam rongga acuan.
>2. Bahan apa yang digunakan untuk membuat acuan kerusi bas plastik?
Bahan-bahan yang paling biasa digunakan untuk membuat acuan suntikan adalah keluli berkualiti tinggi, seperti P20, 718, 2738, dll.
>3. Apakah proses membuat acuan kerusi bas plastik?
Proses membuat acuan termasuk kejuruteraan reka bentuk, pengaturcaraan mesin, fabrikasi perkakas, ujian acuan dan pengesahan.
>4. Bolehkah acuan disesuaikan dengan keperluan produk tertentu?
Ya, acuan boleh disesuaikan dengan keperluan produk tertentu bergantung kepada reka bentuk dan spesifikasi projek.
>5. Apakah beberapa faktor yang perlu dipertimbangkan ketika membuat acuan plastik kita?
Sesetengah faktor yang perlu dipertimbangkan semasa membuat acuan plastik termasuk reka bentuk produk, pemilihan bahan plastik, pemilihan bahan acuan, kapasiti mesin pencetakan suntikan, masa penyejukan, dan keperluan penyelenggaraan acuan.
>6. Berapa lama masa yang diperlukan untuk membuat satu set acuan?
Masa yang diperlukan untuk membuat acuan boleh berbeza -beza bergantung kepada kerumitan dan saiz acuan.
Walau bagaimanapun, ia biasanya mengambil masa antara 6 dan 8 minggu.
>7. Apa yang boleh dilakukan untuk memastikan kualiti acuan?
Untuk memastikan kualiti acuan, reka bentuk dan kejuruteraan yang betul, bahan berkualiti tinggi, dan prosedur kawalan kualiti yang ketat harus digunakan sepanjang proses membuat acuan.
>8. Berapa lama acuan boleh bertahan?
Jangka hayat acuan boleh berbeza -beza bergantung kepada kualiti acuan, amalan penyelenggaraan, dan keadaan operasi. Acuan yang dikendalikan dengan baik boleh bertahan selama ratusan ribu kitaran.
>9. Apakah faedah membuat acuan suntikan plastik?
Sesetengah faedah membuat acuan plastik termasuk masa pengeluaran yang lebih cepat, kos yang lebih rendah per unit, ketepatan yang tinggi, dan keupayaan untuk menghasilkan bentuk dan reka bentuk yang kompleks.
>10. Bolehkah acuan kerusi bas plastik diperbaiki dan dikekalkan?
Ya, ia boleh diperbaiki dan dikekalkan untuk melanjutkan jangka hayat mereka. Penyelenggaraan tetap boleh mencegah kerosakan dan memastikan kualiti yang konsisten.


